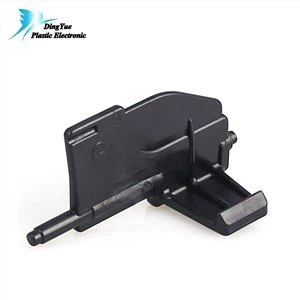
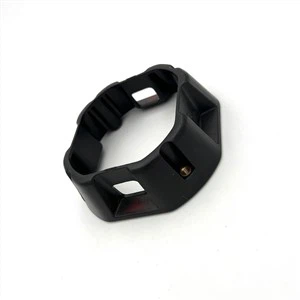
Presisjonssprøytestøping, i streng forstand, refererer til dimensjonsnøyaktigheten til plastprodukter produsert av sprøytestøpemaskinutstyr, som kan nå under {{0}}.01 mm, vanligvis en produksjonsmetode for sprøytestøping med en størrelse mellom 0,01 og 0,001 mm. Presisjonssprøytestøping brukes hovedsakelig i romfart, bildeler, presisjonsinstrumenter, sportsutstyr, testverktøy og andre industrielle og sivile produkter.
Påvirkningsfaktorer
(1) Tenk på krympehastigheten til plasten.
(2) Produktets form og størrelse Form og størrelse på plastdeler.
(3) Presisjon av støpeplastdeler.
(4) Mold maskineringsnøyaktighet.
(5) Sprøytestøpemaskinen har høye presisjonskrav til produktene.
Teknisk fokus
Klemkraft: I prosessen med presisjonssprøytestøping kreves generelt høyt injeksjonstrykk, ellers er det vanskelig å støpe. [2]
Målenøyaktighet: For å opprettholde høy stabilitet av plastprodukter, må smelteplasten som injiseres inn i hulrommet være lik hver gang.
Injeksjonshastighet: Injeksjonshastighet er en viktig indikator på presisjonssprøytestøpemaskiner.
Injeksjonstrykk: Presisjonsinjeksjon krever et stort injeksjonstrykk for å forbedre kompaktheten til plastdeler, redusere krymping og deformasjon og sikre nøyaktigheten til delene.
Holdetrykk: Holdetrykk har stor innflytelse på presisjonsplastdeler.
Formtemperatur: Temperaturendringen på hulromsoverflaten bør kontrolleres innen ±1 grad.